
MSA Nedir?
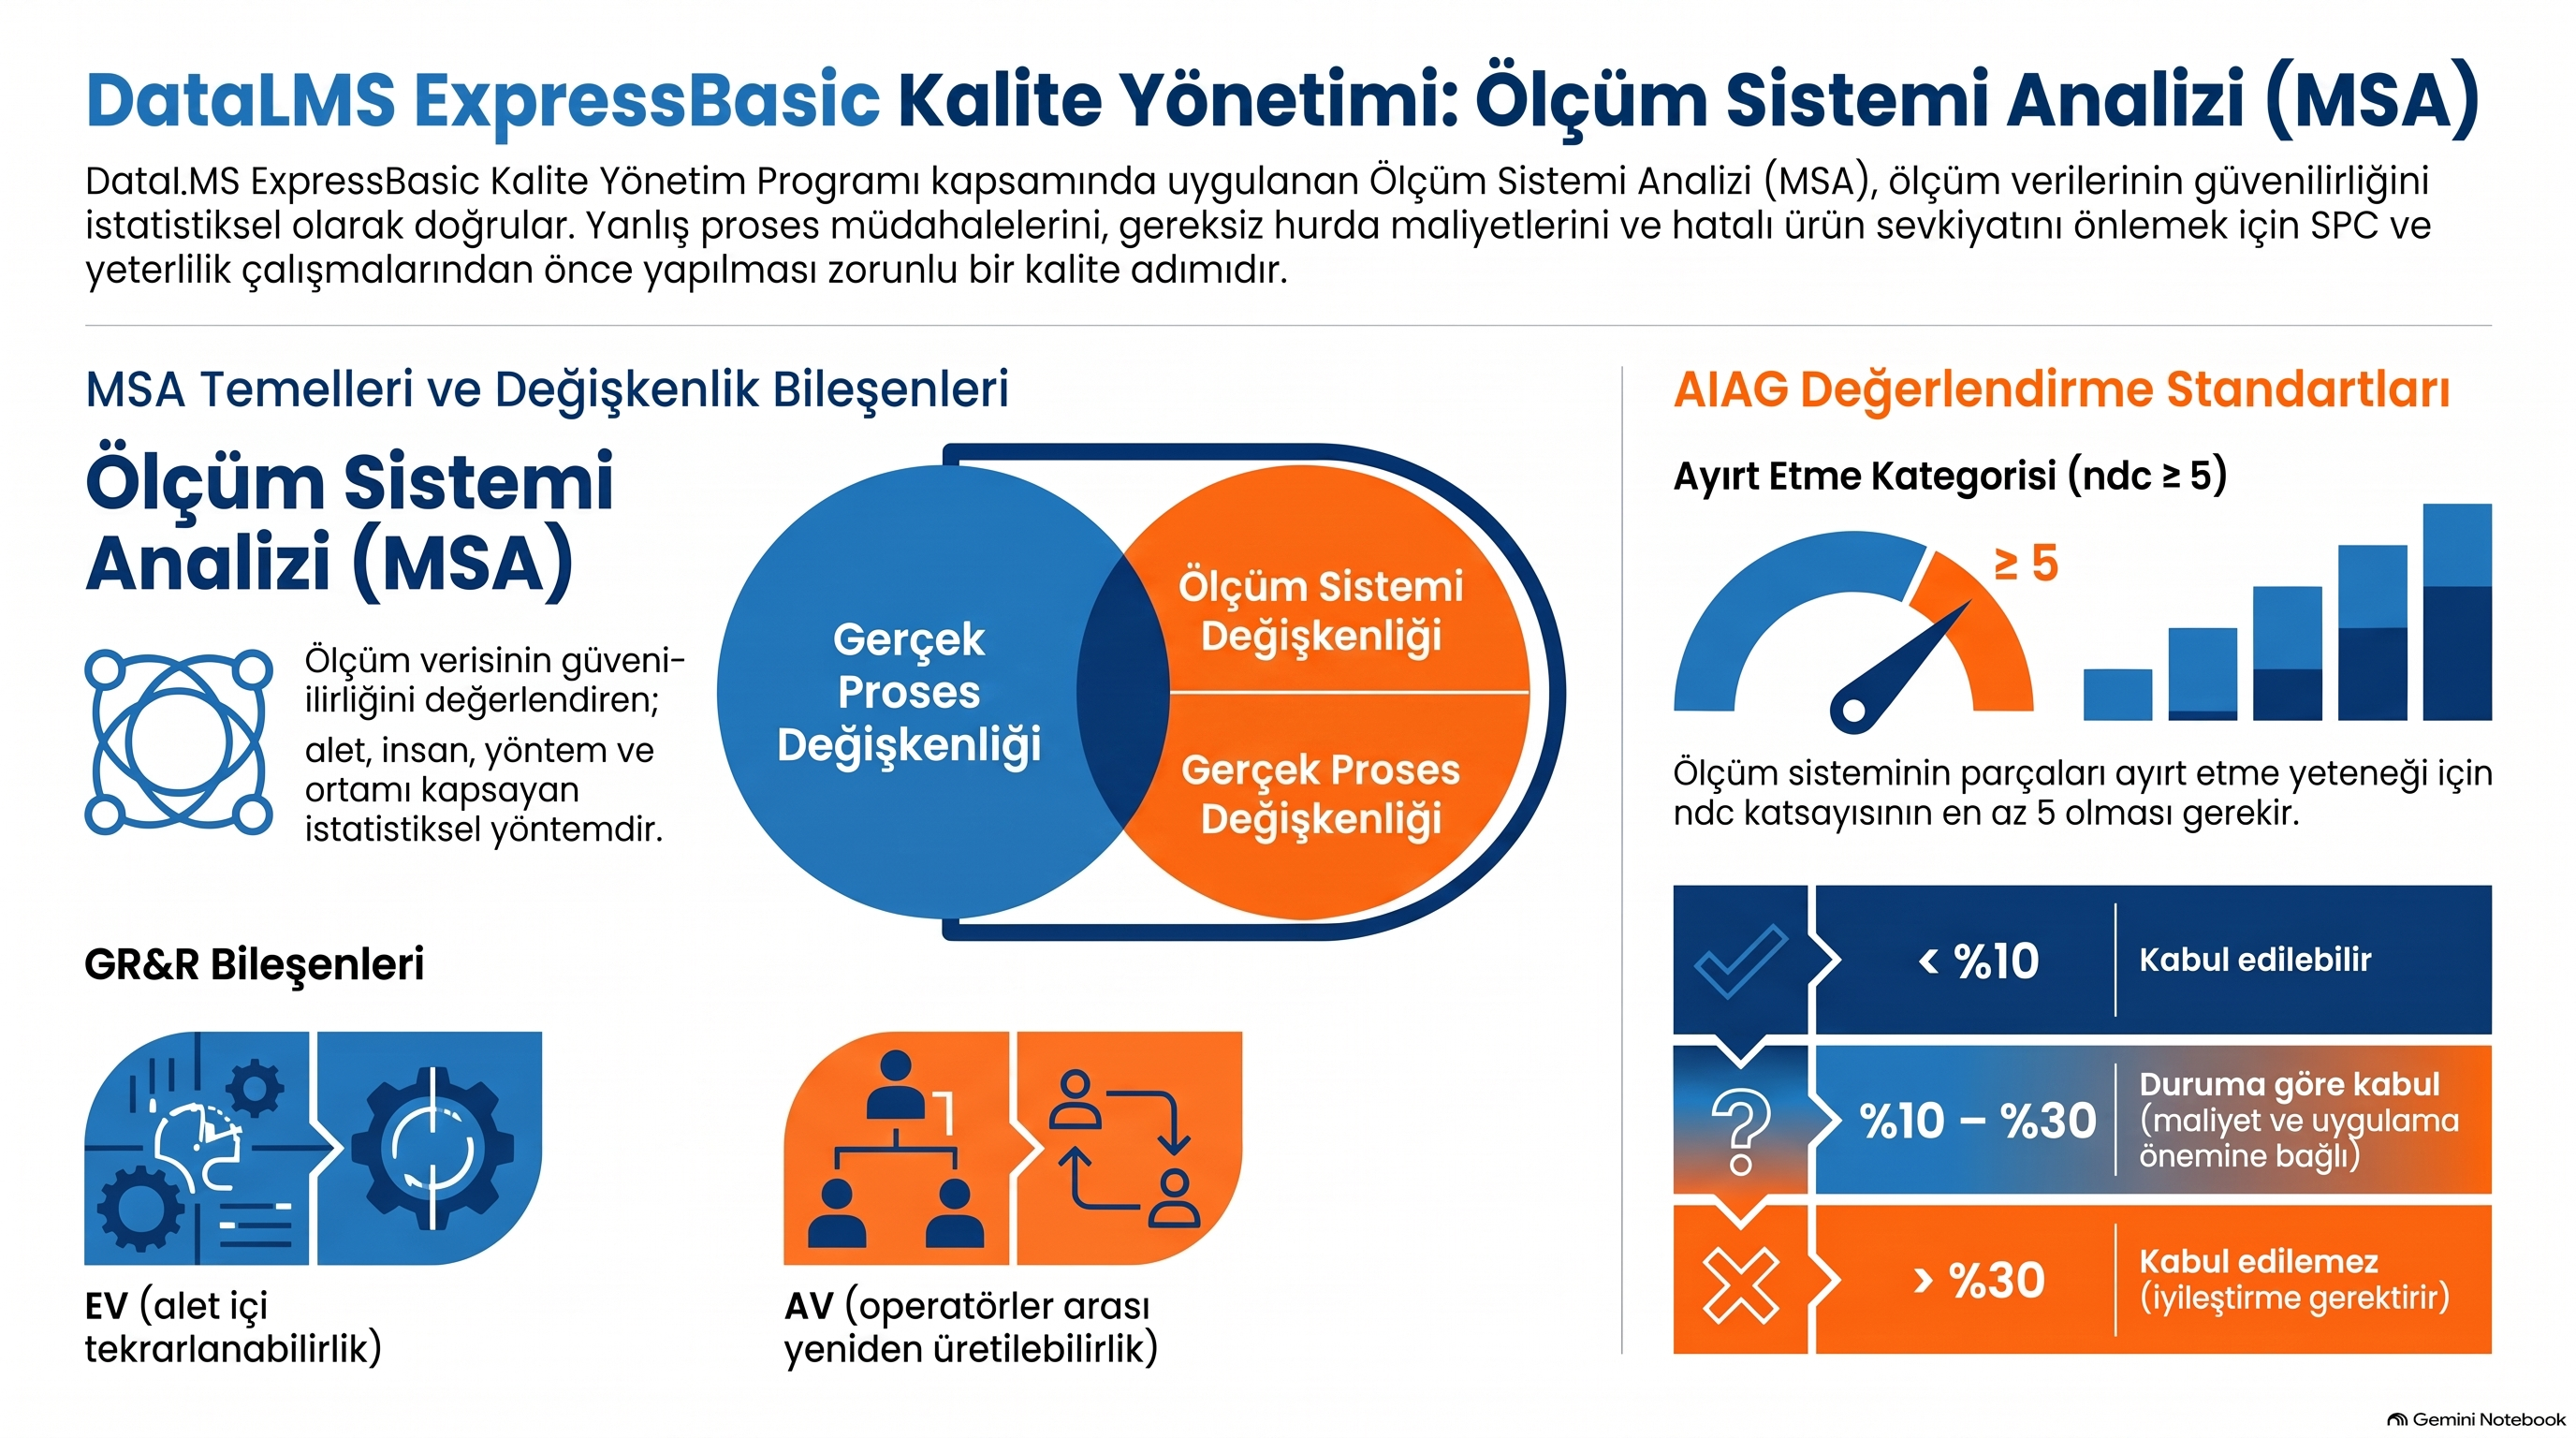
MSA (Measurement System Analysis – Ölçüm Sistemi Analizi), bir ölçüm sisteminden gelen verinin ne kadar güvenilir olduğunu istatistiksel olarak değerlendirme yöntemidir. Ölçüm sistemi sadece ölçü aleti değildir; ölçümü yapan kişi, yöntem, ortam, numune ve aletin tamamıdır.
Neden önemli?
Gözlenen toplam değişkenlik iki kaynaktan oluşur:
σ²(gözlenen) = σ²(gerçek proses) + σ²(ölçüm sistemi)
Ölçüm hatası büyükse, prosesi gerçekte olduğundan farklı görürsünüz. İyi parçayı reddedebilir (alfa hatası), kötü parçayı kabul edebilirsiniz (beta hatası). Ayrıca SPC grafikleri ve Cp/Cpk değerleri yanıltıcı olur. Bu yüzden MSA, SPC ve yeterlilik çalışmalarından önce yapılmalıdır. IATF 16949 ve ISO 9001 bunu özellikle ister, AIAG MSA el kitabı (4. baskı) da referans dokümandır.
Ölçüm sisteminin özellikleri
Konum (location) hataları
- Doğruluk / Bias (sapma): Ölçülen ortalama ile referans değer arasındaki fark.
- Doğrusallık (linearity): Ölçüm aralığı boyunca bias'ın değişip değişmediği.
- Kararlılık (stability): Aynı parçanın zaman içinde aynı sonucu verip vermediği (kontrol grafiği ile izlenir).
Yayılım (spread) hataları
- Tekrarlanabilirlik (repeatability, EV): Aynı kişi, aynı alet, aynı parça, tekrar ölçümler arasındaki değişim. "Alet içi değişkenlik."
- Yeniden üretilebilirlik (reproducibility, AV): Farklı operatörler arasındaki değişim. "Operatörler arası değişkenlik."
Bunlar birlikte GR&R (Gage Repeatability & Reproducibility) değerini oluşturur:
GRR² = EV² + AV²Toplam Değişkenlik² = GRR² + PV² (PV: parçalar arası değişim)
Variable (sürekli) veri için GR&R çalışması
Klasik düzen (AIAG): 10 parça, 3 operatör, 3 tekrar (toplam 90 ölçüm).
Adımlar:
- Parçalar, proses aralığının tamamını temsil edecek şekilde seçilir (sadece iyi parçalar değil).
- Parçalar numaralandırılır, operatörlerin numaraları görmemesi sağlanır.
- Ölçüm sırası rastgele yapılır.
- Veriler toplanır ve analiz edilir (Minitab, Excel şablonu vb.).
Analiz yöntemleri:
- Ortalama ve Aralık (X̄-R) yöntemi
- ANOVA yöntemi: Tercih edilir, çünkü operatör × parça etkileşimini de ayırır.
Sonuçların yorumlanması (AIAG)
| %GRR (toplam değişkenliğe göre) | Karar |
|---|---|
| < %10 | Kabul edilebilir |
| %10 - %30 | Duruma göre kabul (maliyet, uygulama önemi vb.) |
| > %30 | Kabul edilemez, iyileştirme gerekir |
ndc (number of distinct categories): Ölçüm sisteminin parçaları kaç ayrı gruba ayırabildiği. ndc ≥ 5 olmalıdır.
ndc = 1,41 × (PV / GRR)
Ayrıca %GRR, tolerans bazında da hesaplanır (P/T oranı). Müşteri gereksinimi hangisini isterse ona bakılır.
Attribute (kesikli) veri için MSA
Geçer/geçmez gibi sonuçlarda (Go/No-Go mastar, görsel muayene) kullanılır:
- Attribute Agreement Analysis: Tipik düzen 30–50 parça, 2–3 değerlendirici, 2–3 tekrar.
- Kappa istatistiği: Değerlendiriciler arası uyum. κ > 0,75 iyi, κ < 0,40 zayıf kabul edilir.
- Ayrıca değerlendiricinin kendi içindeki tutarlılığı ve referans karar ile uyumu da bakılır.
Sonuç kötüyse ne yapılır?
Tekrarlanabilirlik büyükse (EV)
Alet bakımı/kalibrasyonu, daha hassas alet, sabitleme düzeneği, ölçüm ortamı.
Yeniden üretilebilirlik büyükse (AV)
Operatör eğitimi, standart ölçüm talimatı, net ölçüm noktası tanımı.
Etkileşim varsa
Belirli operatör-parça kombinasyonlarında sorun vardır, ayrıntıya inilir.
Sık yapılan hatalar
- Sadece iyi parçalarla çalışma yapmak (PV küçülür, %GRR olduğundan kötü çıkar).
- Operatörlerin parça numaralarını görmesi veya ölçüm sırasının rastgele olmaması.
- Gerçek ölçümü yapmayan "seçilmiş" operatörlerle çalışmak.
- Kalibrasyonu MSA yerine koymak. Kalibrasyon bias'ı kontrol eder, ama yayılımı (GR&R) göstermez.
Firmalar İçin MSA'nın Önemi
1. Maliyet ve kalite açısından
- Hurda ve yeniden işleme maliyeti: Ölçüm sistemi iyi parçayı kötü sanırsa gereksiz hurda, tekrar işleme ve duruş maliyeti oluşur.
- Müşteri şikayeti ve iade riski: Kötü parçayı iyi sanmak, hatalı ürünün müşteriye gitmesine yol açar. Garanti, iade, geri çağırma ve itibar kaybı maliyeti, ölçüm sistemini iyileştirme maliyetinden çok daha yüksektir.
- Yanlış proses müdahaleleri: Ölçüm hatası proses değişkenliği gibi görünür. Operatörler, aslında sorunsuz olan prosesi gereksiz yere ayarlar (over-adjustment) ve bu da gerçek değişkenliği artırır.
2. Karar kalitesi açısından
- Güvenilir veri = güvenilir karar: SPC, Cp/Cpk, DOE, Six Sigma projeleri ve kök neden analizleri ölçüm verisine dayanır. Veri güvenilmezse bunların hepsi yanıltıcı olur.
- İyileştirme çalışmalarının doğrulanması: Bir iyileştirmenin işe yarayıp yaramadığını görmek için ölçüm sisteminin, beklenen farkı yakalayacak çözünürlükte olması gerekir.
- Tedarikçi ve müşteri anlaşmazlıklarının çözümü: Tedarikçi ile müşteri aynı parçada farklı sonuç ölçüyorsa, nedeni çoğunlukla ölçüm sistemidir. MSA bu tartışmayı objektif veriye taşır.
3. Müşteri ve standart gereklilikleri açısından
- IATF 16949 (otomotiv): Kontrol planındaki her ölçüm sistemi için MSA çalışması şarttır.
- ISO 9001: Madde 7.1.5 izleme ve ölçme kaynaklarının geçerli ve güvenilir olmasını ister.
- ISO/IEC 17025 (laboratuvarlar): Ölçüm belirsizliği yönetimi gerekir.
- PPAP: Otomotiv müşterilerine sunulan PPAP dosyasında MSA sonuçları zorunlu dokümanlardandır. Eksik veya yetersiz MSA, onay almayı engelleyebilir.
- Denetim: Müşteri ve belgelendirme denetimlerinde MSA kayıtları sık sorulan konulardandır.
4. Rekabet avantajı açısından
- Ölçüm sistemini kontrol altında tutan firma, proses yeteneğini doğru bildiği için daha dar tolerans vaat edebilir ve daha güvenle teklif verebilir.
- Büyük müşterilerin tedarikçi seçiminde "veriye dayalı yönetim" kanıtı olarak değerlendirilir.
- Sürekli iyileştirme kültürünü destekler: "Hissederek" değil "ölçerek" yönetim.
Özet tablo
| Alan | MSA yapılmazsa | MSA yapılırsa |
|---|---|---|
| Maliyet | Gereksiz hurda, iade, yeniden işleme | Doğru kabul/ret kararları |
| Proses | Yanlış ayar, gereksiz müdahale | Gerçek değişkenliğin görülmesi |
| Müşteri | Hatalı ürün sevkiyatı, şikayet | Güvenilir kalite, güven artışı |
| Uygunluk | Denetim bulgusu, PPAP red riski | Standartlara uyum |
| Karar | Hatalı veriye dayalı analizler | Güvenilir SPC, Cp/Cpk, DOE |
Kısaca
MSA, kaliteye harcanan emeğin zemini gibidir: Ölçümler güvenilir değilse, üzerine kurulan SPC, proses iyileştirme ve müşteri raporlaması da güvenilir olmaz. Bu yüzden MSA bir "belge doldurma" işi değil, hataların maliyetini önleyen bir yatırımdır.
